

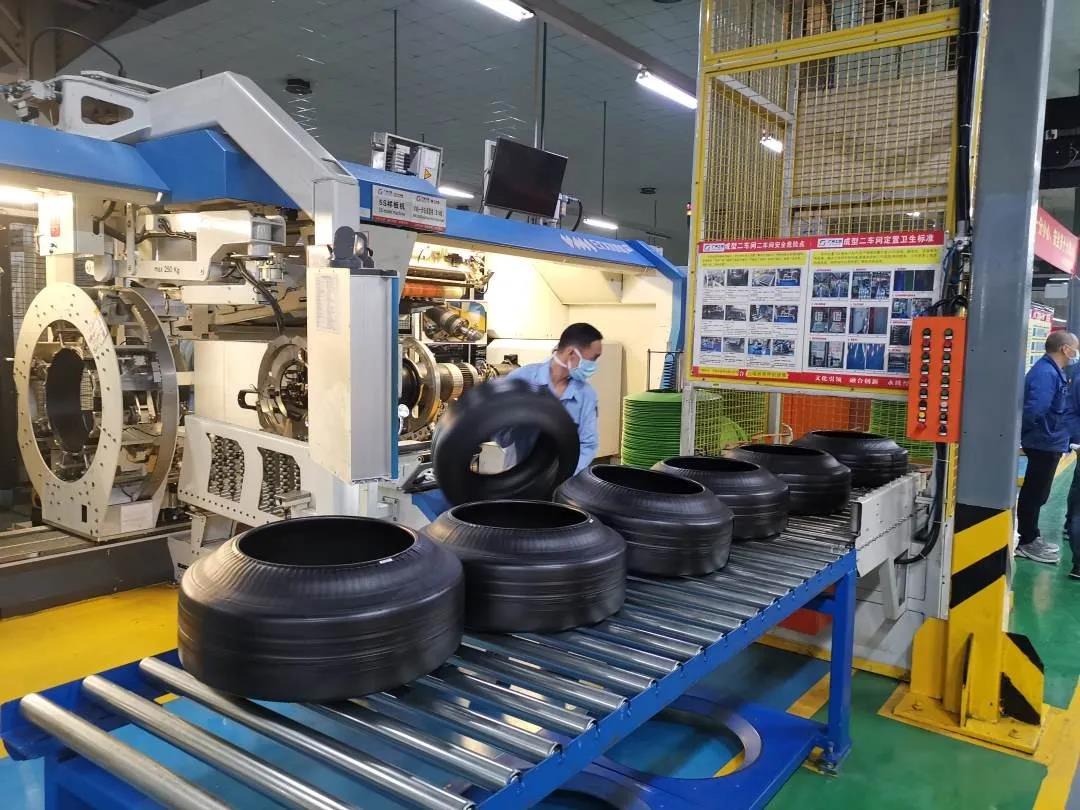
REHVIDE TOOTMISE KONVEIERIDE SÜSTEEMID
Rohelist ja valmis rehvi ei saa käsitseda ühtemoodi
Rehvitehased kaotavad tootmist, kui värsked rehvid ootavad liiga kaua või deformeeruvad enne kõvenemist, valmisrehvid ootavad kontrollmasinate vahel järjekorras või suuruse muutus nõuab korduvat reguleerimist konveieritel, juhikutel ja sorteerimisradadel.
Materjalivoog läbib tavaliselt järgmisi osi:
Rehvide tootmine → roheliste rehvide tuvastamine ja ladustamine → kuivatamine → jahutamine → kontroll → sortimine ja sorteerimine → ladu
Continental eristab ehitamist, vulkaniseerimist ja lõplikku kvaliteedikontrolli eraldi tootmisetappidena. Valmis rehvid võivad enne lattu saatmist läbida visuaalse kontrolli, röntgenikiirguse ja ühtsuse kontrolli. Iga etapp nõuab erinevat konveieri funktsiooni.
KONTROLLIGE VOOLAMIST ENNE JA PÄRAST KÕVENDAMIST
Toores rehv ei ole veel saavutanud vulkaniseerimise käigus tekkinud lõplikku tugevust ja kuju. Seetõttu tuleks seda liigutada kontrollitud kontakti, stabiilse toe ja ülekannetega, mis ei moonuta mustrit, ranti ega külgseina.
Pärast kõvenemist saab rehvi vastupidavamalt käsitseda, kuid joon peab siiski säilitama:
- rehvi suuruse ja spetsifikatsiooni identifitseerimine;
- õige orienteerumine testimisseadmete juures;
- vastuvõetud, tagasilükatud ja ümbertöödeldud rehvide eraldamine;
- kontrollitud kogunemine enne ülevaatust;
- suunamine õigele sorteerimis- või ladustamisrajale.
Rehvide valik ja masina tsükkel võivad oluliselt erineda. Üks praegune sõiduautode rehvide tootmise platvorm hõlmab järgmist:13–24-tollised rehvid, roheliste rehvide läbimõõdud kuni900 mmja avaldatud tsükliajad37 sekunditühe 205/55R16 konstruktsiooni jaoks ja42 sekunditühe 215/65R16 konstruktsiooni jaoks. Selle märgitud suuruse muutmise aeg on kuni8 või 18 minutit, olenevalt vajalikust muudatusest. Need on masinaspetsiifilised arvud, kuid näitavad, miks konveieri läbilaskevõime ja reguleerimisvahemik peavad põhinema tegelikul rehvide maatriksil, mitte ühel nimimõõdul.
37-sekundilise printimistsükli korral on väljund ligikaudu97 rohelist rehvi tunnisSeega võib 10-minutiline katkestus kuivatamise etteandes tekitada umbes16 rehvimis vajavad kontrollitud ladustamist või ümbersuunamist. Ladustamismeetod peab säilitama rehvide identiteedi ja vältima vulkaniseerimata toodete kahjustamist.
KONVEIERILAHENDUSED REHVITEHASES
CSTRANS saab konfigureerida:
- lintkonveierid roheliste rehvide ülekandeks ja kontrollitud toestuseks;
- sektsioonide tõstmine, pööramine ja teisaldamine hoone, ladustamis- ja kuivatuskoha vahel;
- rullkonveierid vulkaniseeritud rehvide ja jäikade kandurite jaoks;
- akumulatsioonitsoonid enne jahutamist ja kontrollimist;
- vöötkoodi või RFID jälgimisliidesed;
- marsruutimine visuaalseks, röntgen- ja ühtluskatseteks;
- sorteerimisrajad vastuvõetud, ümbertöödeldud ja tagasilükatud rehvide jaoks;
- spiraal- või lifti konveierid piiratud põrandapinnaga kohtades.
Ühtluskontrolli käigus võidakse mõõta jooksu, punne ja mõlke, seega peab konveier iga rehvi katsejaama järjepidevalt toimetama, kaotamata identifitseerimist või orientatsiooni.
CSTRANS määrab süsteemi suuruse rehvi läbimõõdu, laiuse, kaalu, värske või töödeldud rehvi oleku, masina tsüklite, vahetusmaatriksi, lubatud kokkupuutepunktide ja vajaliku ladustamiskoguse põhjal. Tulemuseks on kontrollitud rehvivoog – mitte lihtsalt masinatevaheline lint või rull.


